


 Entdecke CME Artikel
 Entdecke Artikel mit Download

|
Getting your Trinity Audio player ready...
|
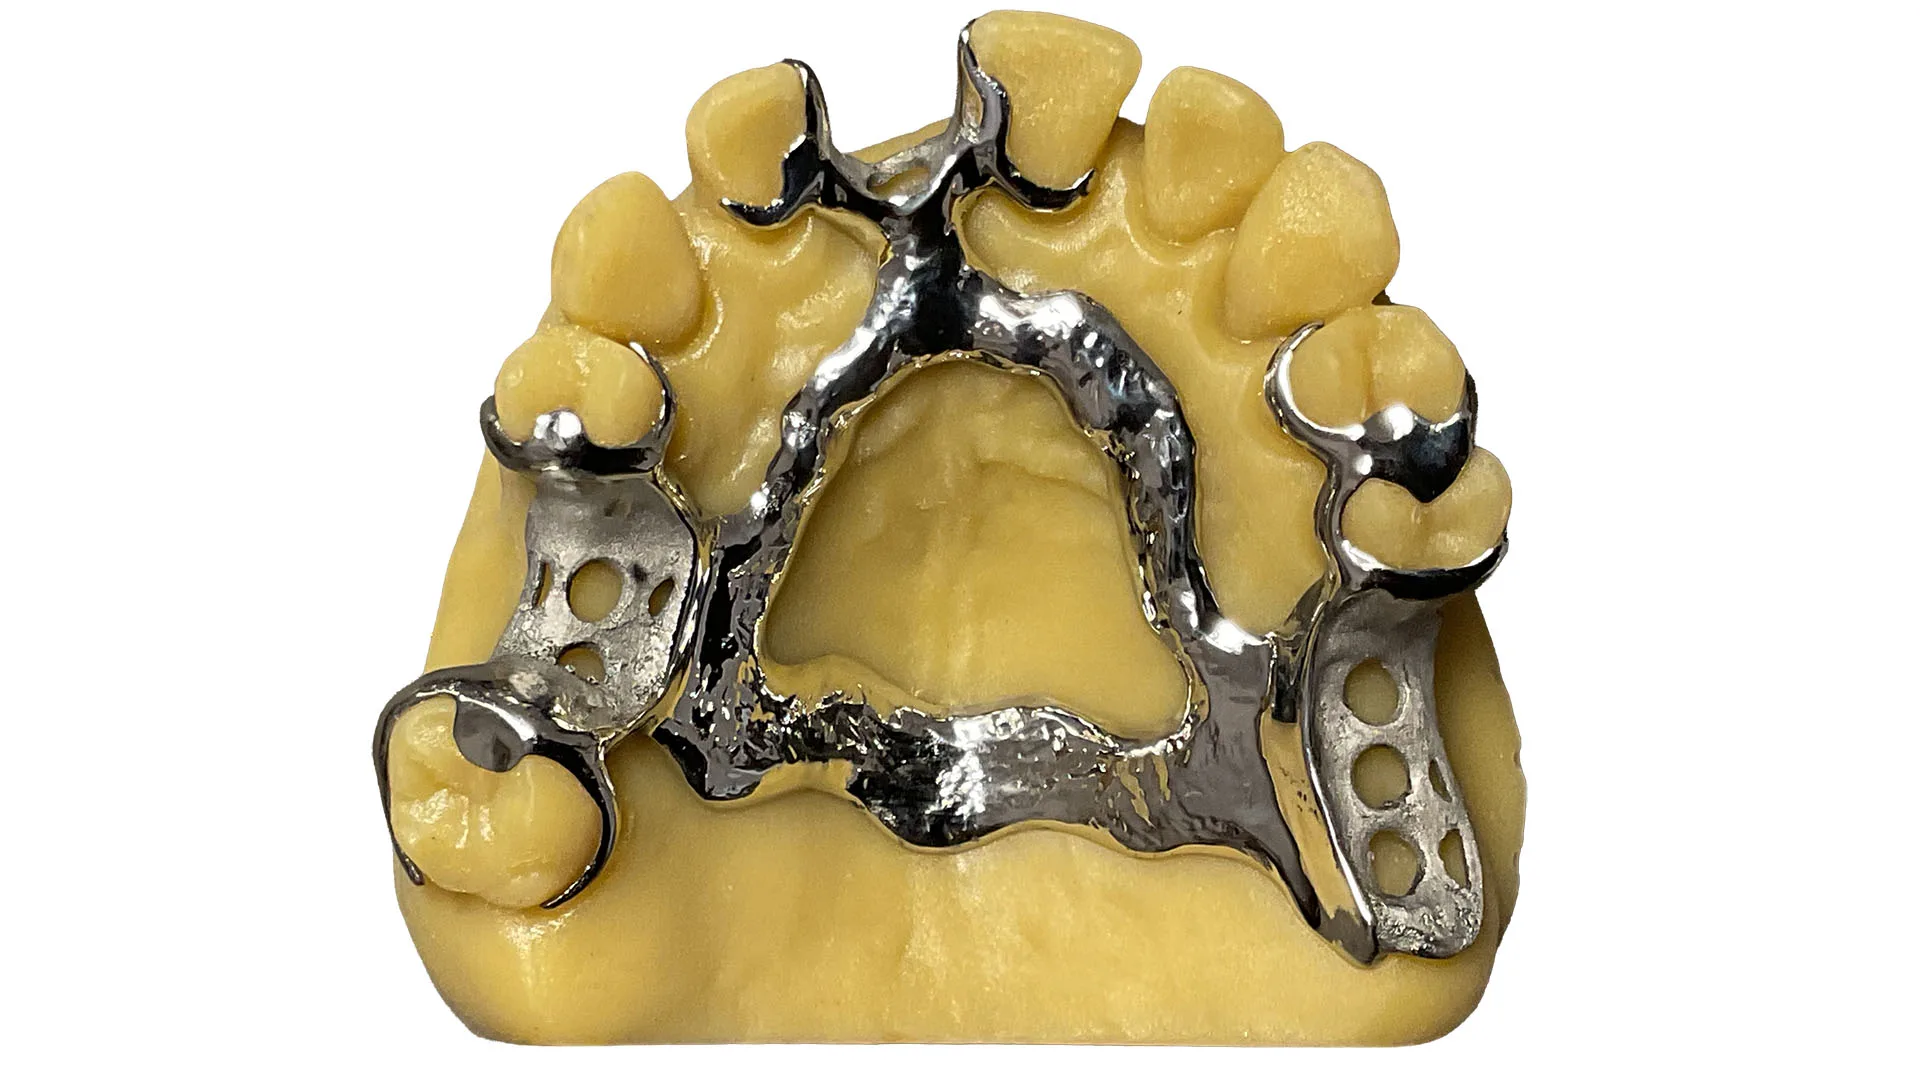
Die digitale Fertigung ist aus der Zahntechnik längst nicht mehr wegzudenken. Über die vergangenen Jahre hinweg konnten immer mehr zahntechnische Indikationen digital umgesetzt werden. Dieser Beitrag beschäftigt sich mit dem digitalen Workflow eines Klammermodellgusses. Kaum eine zahntechnische Indikation weist so viele funktionelle und fertigungsseitige Anforderungen auf: Filigrane Klammerarme, dünne Auflagen, grazile Verbinder und Retentionselemente müssen hochpräzise gefertigt werden. Dazu muss der Modellguss dauerhaft den mechanischen Belastungen im Patientenmund standhalten können.
Der Modellguss als digitale Herausforderung
Während Kronen und Brücken schon früh im digitalen Workflow Einzug hielten, blieb der Modellguss lange Zeit dem konventionellen Gussverfahren vorbehalten. Einer der wesentlichen Gründe hierfür war die fehlende softwareseitige Unterstützung. Frühe CAD-Systeme boten entweder keine oder nur sehr eingeschränkte Möglichkeiten zur digitalen Konstruktion komplexer Modellgussarbeiten.
Mit der kontinuierlichen Weiterentwicklung der CAD-Systeme wurde die digitale Konstruktion von Modellgüssen zwar zunehmend bedienerfreundlicher, die Fertigung stellte jedoch weiterhin erhebliche Herausforderungen dar. Zunächst wurden Modellgüsse mancherorts aus einem Kobalt-Chrom-Rohling gefräst. Damit gab es zwar eine vollständige digitale Prozesskette, häufig erwies sich dieser Workflow allerdings als materialintensiv und wirtschaftlich wenig effizient.
In diesem Zusammenhang ist es außerdem wichtig zu erwähnen, dass der Modellguss aufgrund seiner Geometrie komplexe Anforderungen an die Fertigung stellt. Zahlreiche Hinterschnitte, filigrane Klammerarme und großspannige Verbinder können die rein subtraktive Herstellung erheblich erschweren. Nicht selten müssen Konstruktionen bereits während der CAD-Planung an die Erreichbarkeit der eingesetzten Fräswerkzeuge angepasst werden. Das führt zwangsläufig zu konstruktiven Kompromissen und schränkt die Gestaltungsfreiheit je nach Konstruktion mehr oder weniger stark ein. Mit der zunehmenden Verbreitung des Laser Metal Fusion stand schließlich ein additives Fertigungsverfahren zur Verfügung, das neue Möglichkeiten für die digitale Herstellung komplexer Modellgussarbeiten eröffnete. Die Stärken dieses Fertigungsverfahrens liegen insbesondere in der großen Freiheit bei der Geometriegestaltung. Dadurch kann sich die CAD-Konstruktion stärker an den funktionellen Anforderungen der Modellgusskonstruktion orientieren, ohne in gleichem Maße durch die fertigungstechnischen Rahmenbedingungen einer rein subtraktiven Fertigung eingeschränkt zu werden.
Ein weiterer Aspekt ist die wirtschaftliche Betrachtung. Während bei der subtraktiven Fertigung der Modellguss aus einem massiven Kobalt-Chrom-Rohling herausgefräst wird und dabei ein erheblicher Teil des Materials spanend entfernt werden muss, entsteht die Konstruktion beim additiven Fertigungsverfahren Schicht für Schicht aus einem Pulverbett. Material wird ausschließlich an den Stellen aufgebaut, an denen es für die Konstruktion tatsächlich benötigt wird. Lediglich die erforderlichen Supportstrukturen verursachen einen zusätzlichen Materialeinsatz. Der Materialverbrauch beschränkt sich nahezu auf das eigentliche Werkstück. Gerade bei komplexen Modellgussarbeiten kann dies den Materialeinsatz gegenüber einer rein subtraktiven Fertigung deutlich reduzieren und bietet damit auch wirtschaftliche Vorteile.
Der digitale Workflow
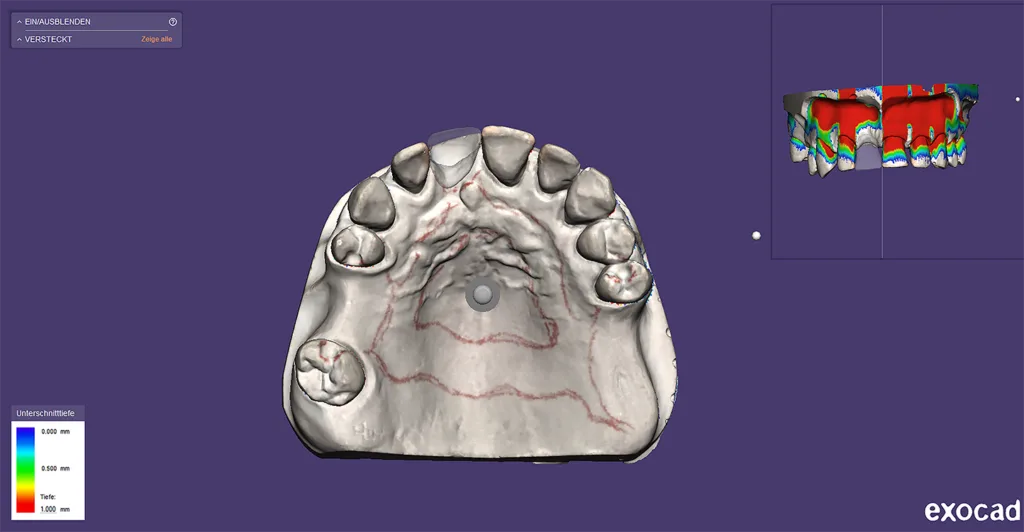
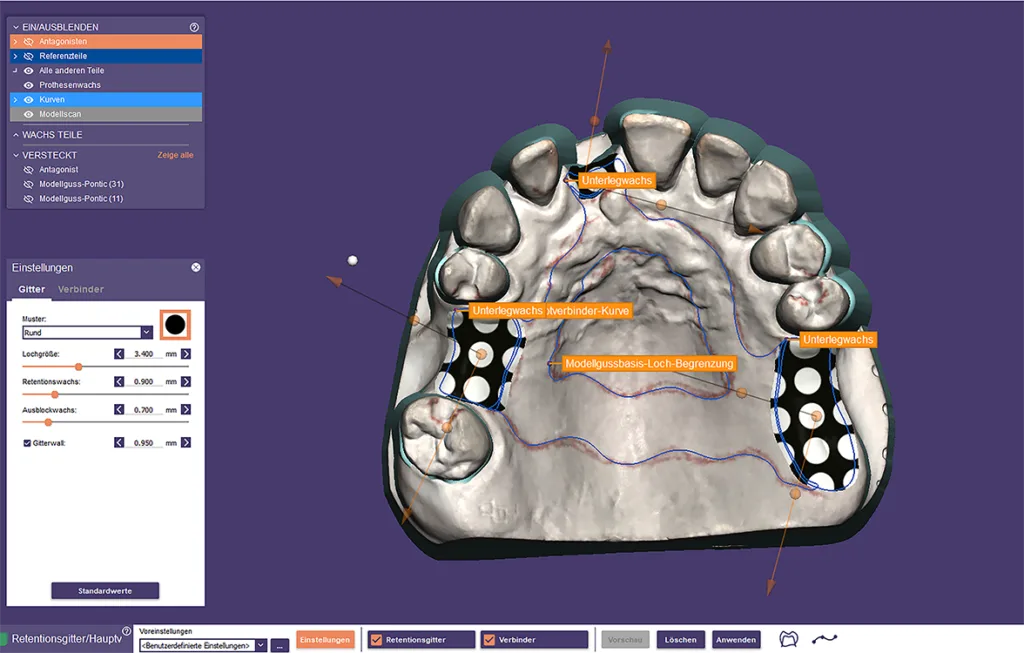
Der digitale Workflow beginnt mit der CAD-Konstruktion. Das digitale Modell wird in der CAD-Software vorbereitet, die Hinterschnitte werden softwaregestützt analysiert und ausgeblockt (Abb. 1). Unter Berücksichtigung der prothetischen und werkstofftechnischen Anforderungen werden anschließend alle Bereiche der Konstruktion geplant. Hierzu gehören insbesondere Klammerarme, Auflagen, Verbinder und Retentionselemente, die zusammen später die Funktion des Modellgusses bestimmen.
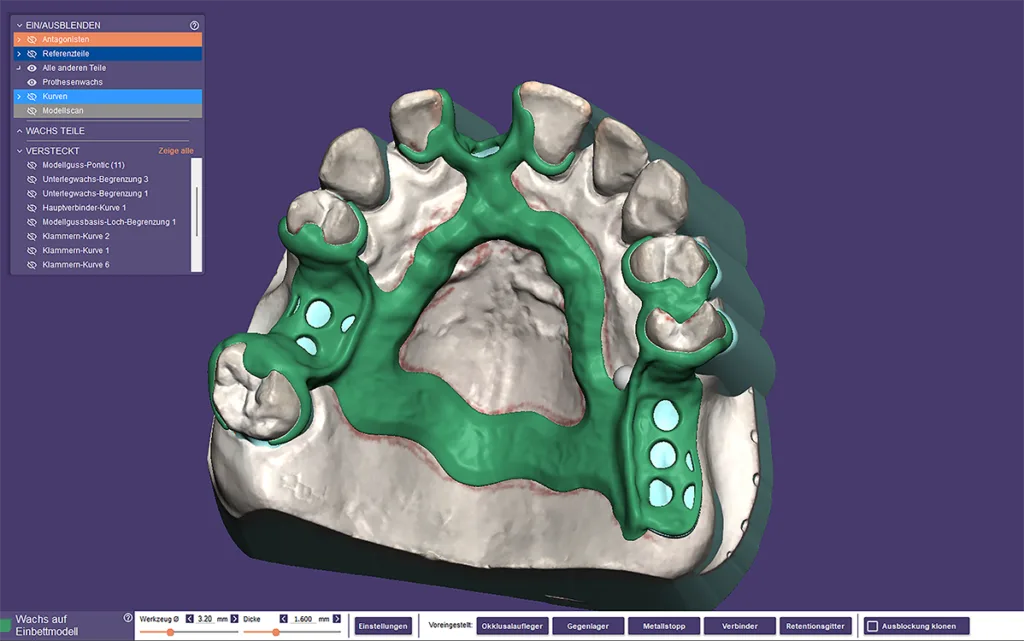
Ausgehend von der festgelegten Einschubrichtung werden zunächst die Klammerverläufe und die Lage der Auflagen definiert. Anschließend werden die Verbinder und Retentionselemente entsprechend der anatomischen Gegebenheiten positioniert und zu einem zusammenhängenden Gerüst ergänzt. Auf diese Weise entsteht schrittweise die vollständige Modellgusskonstruktion.
Ähnlich wie im konventionellen Workflow muss auch digital berücksichtigt werden, die Klammerarme so auszulegen, dass sie einerseits ausreichend elastisch federn können, andererseits aber stabil genug sind, um den mechanischen Belastungen im Patientenmund dauerhaft standzuhalten. Auch die Verbinder benötigen genügend Stabilität bzw. Steifigkeit, ohne dabei zu viel Material aufzubauen. Auflagen und Retentionselemente müssen passgenau an die anatomischen Gegebenheiten angepasst werden.
Moderne CAD-Systeme ermöglichen es, diese Anforderungen mit hoher Präzision digital umzusetzen. Das ist wichtig, denn die CAD-Konstruktion bildet bereits die Grundlage für sämtliche nachfolgenden Prozessschritte und demzufolge auch für das fertige Bauteil. Geometrie, Materialstärken und Einschubrichtung werden hier festgelegt.
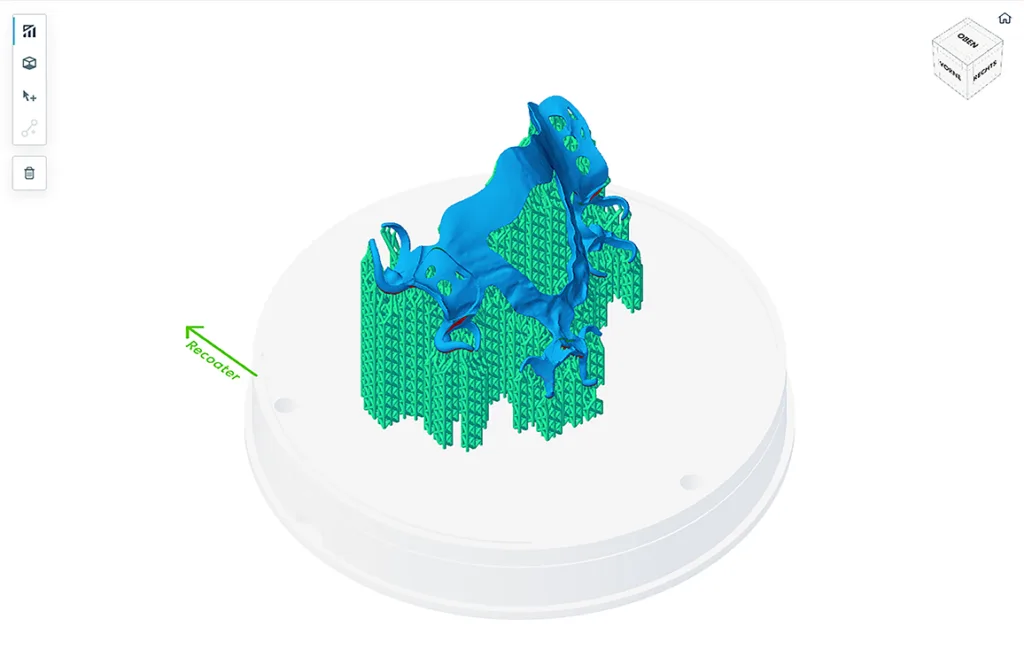
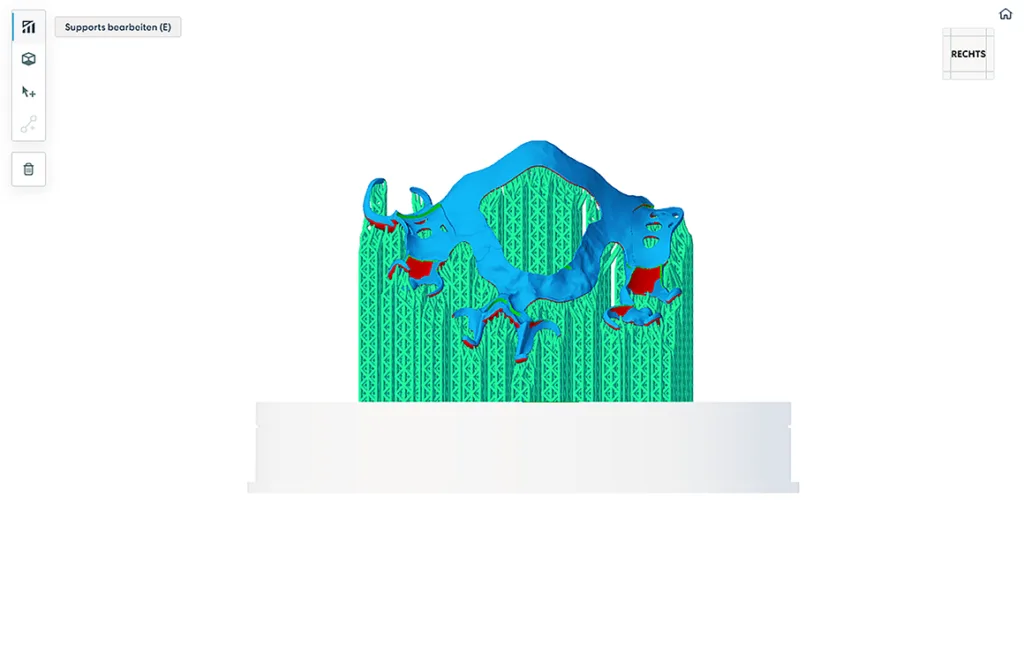
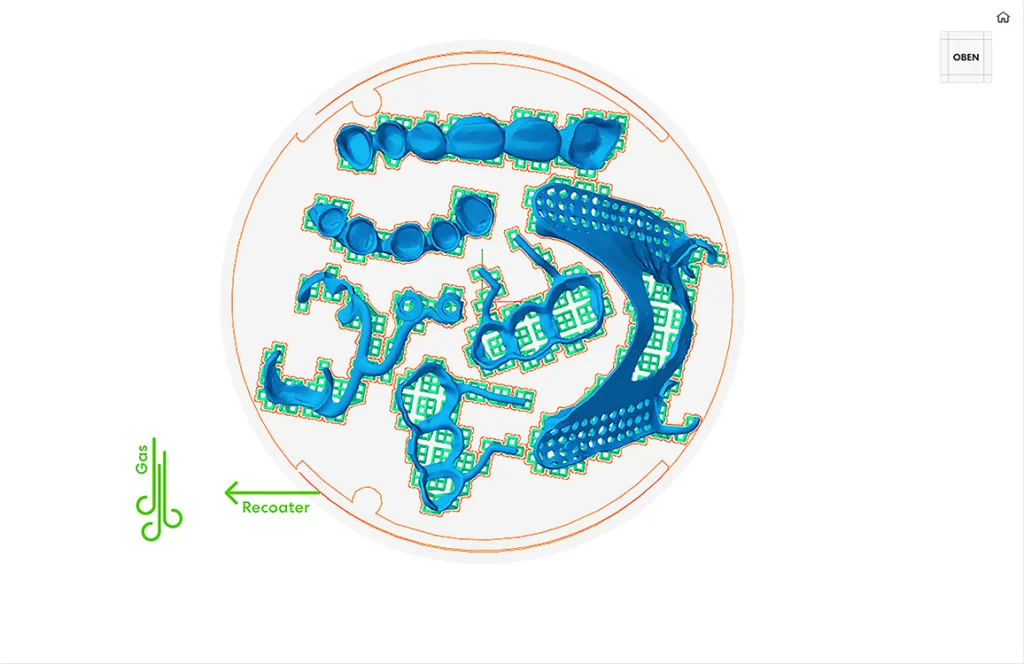
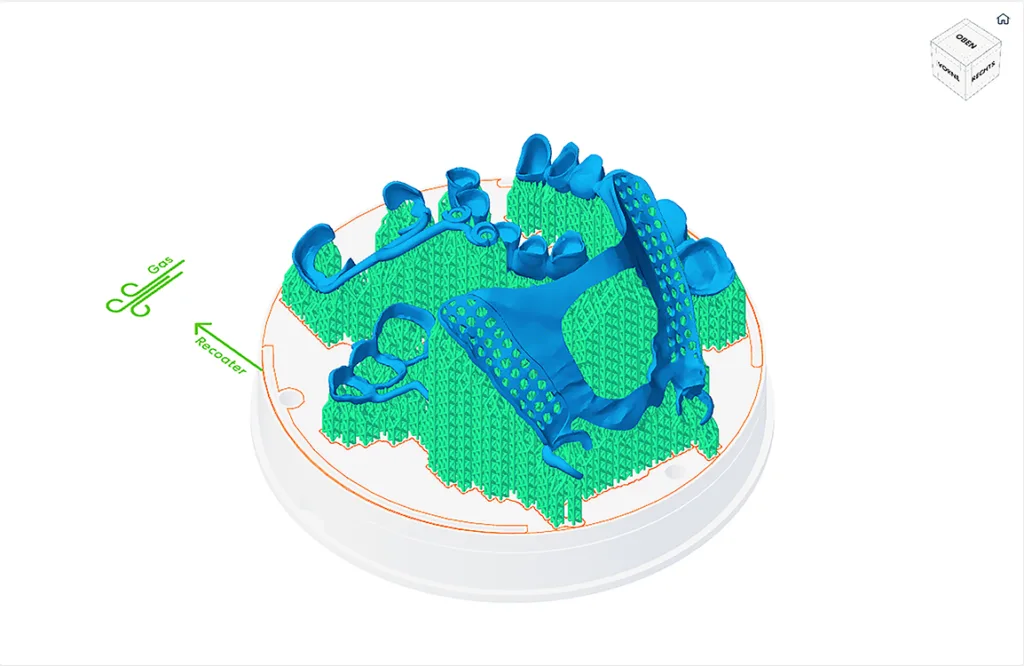
Nachdem der Modellguss im CAD fertig konstruiert wurde, beginnt die Planung in der CAM-Software. Hier erfolgt die Vorbereitung des additiven Bauprozesses (Abb. 2 und 3).
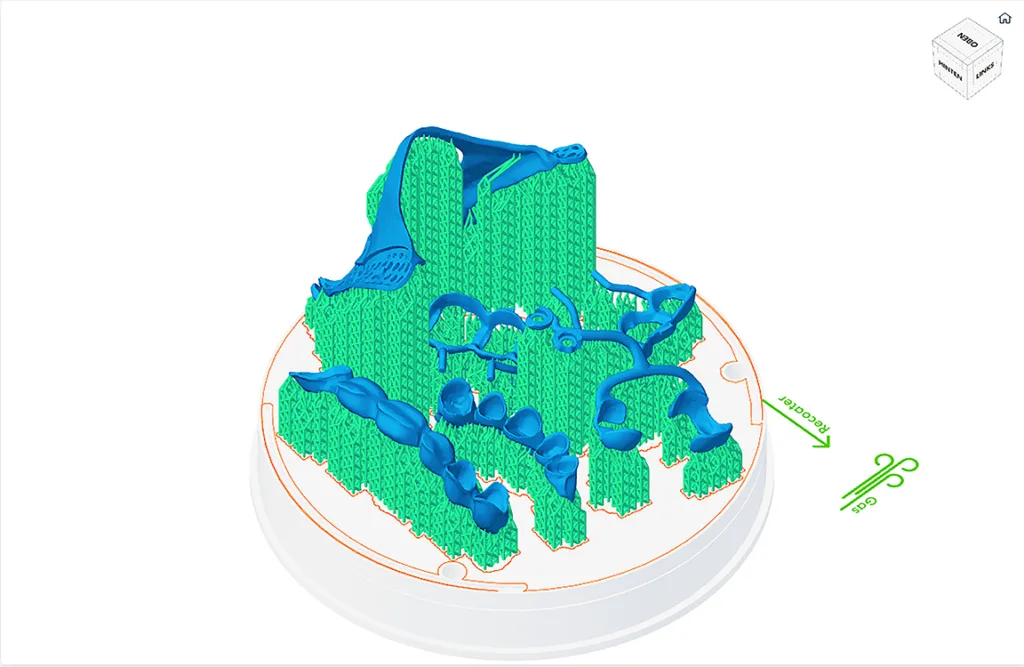
Neben der Positionierung auf der Bauplattform stehen dabei die Anstellung des Werkstücks sowie die Planung der erforderlichen Supportstrukturen im Mittelpunkt (Abb. 4 und 5). Die Konstruktion muss dabei einerseits ausreichend abgestützt werden, um einen stabilen Bauprozess zu gewährleisten, andererseits beeinflusst jede zusätzliche Supportstruktur die Konstruktion selbst, da sie später wieder entfernt und die entsprechenden Kontaktstellen nachbearbeitet werden müssen. Ziel der CAM-Planung ist es daher, die Anzahl der Supportstrukturen auf das notwendige Maß zu reduzieren und sie möglichst an funktionell unkritischen Bereichen zu setzen. Die CAM-Planung stellt damit immer einen Kompromiss zwischen Prozesssicherheit und einem möglichst geringen Nachbearbeitungsaufwand dar.
Sind Positionierung, Anstellung und Supportstrukturen vollständig definiert, wird der Baujob berechnet. Im Gegensatz zur subtraktiven Fertigung wird beim Laser Metal Fusion nicht jede Arbeit einzeln gefertigt. Stattdessen werden sämtliche auf der Bauplattform platzierten Konstruktionen gemeinsam berechnet und anschließend in einem einzigen Bauprozess hergestellt (Abb. 6 a bis c).
Nach der erfolgreichen Berechnung werden die Fertigungsdaten an die LMF-Anlage übertragen und der Baujob kann gestartet werden. Zunächst wird der Bauraum mit einem Schutzgas geflutet, wodurch der Sauerstoffgehalt in der Prozesskammer reduziert und eine Oxidation des Kobalt-Chrom-Pulvers während des Laserschmelzprozesses weitgehend verhindert wird.
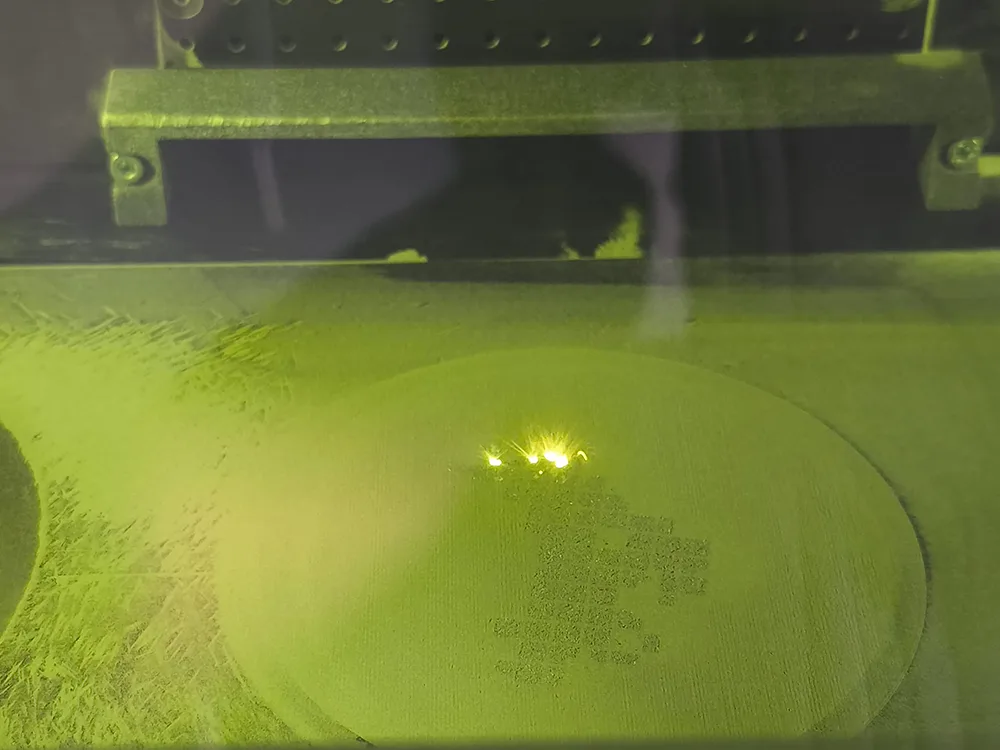
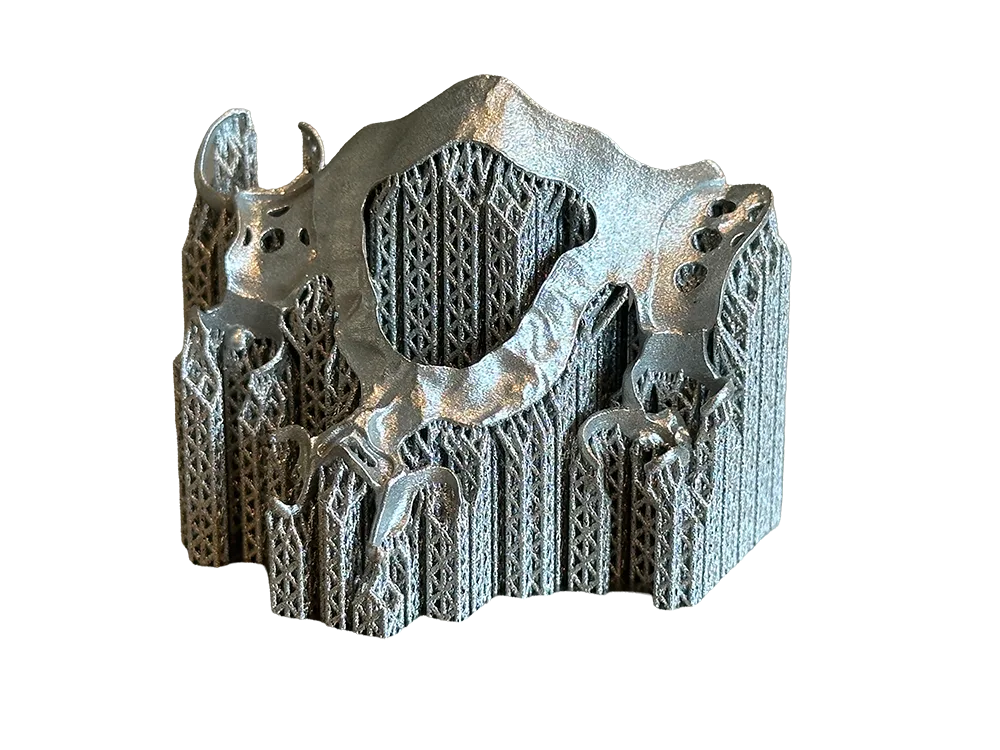
Sobald die erforderlichen Prozessbedingungen erreicht sind, beginnt der eigentliche Bauprozess. Der sogenannte Coater trägt eine definierte Menge Kobalt-Chrom-Pulver aus dem Pulverreservoir auf die Bauplattform auf. Anschließend verschmilzt der Laser gezielt die Bereiche der aktuellen Schicht, die später Bestandteil der Modellgusskonstruktion sind (Abb. 7). Nach Abschluss einer jeden Schicht senkt sich die Bauplattform um die definierte Schichtstärke ab, während neues Pulver für den nächsten Auftrag bereitgestellt wird. Der Coater trägt anschließend die nächste Pulverschicht auf und der Laserschmelzprozess beginnt erneut. Dieser Ablauf wiederholt sich Schicht für Schicht, bis sämtliche Modellgussarbeiten vollständig aufgebaut sind. Anschließend fährt die Bauplattform in ihre Endposition und der Baujob ist abgeschlossen (Abb. 8).
 Strauch
 Strauch
 Strauch
 Strauch
 Strauch
 Strauch
 Strauch
 Strauch
 Strauch
 Strauch
 Strauch
 Strauch
 Strauch
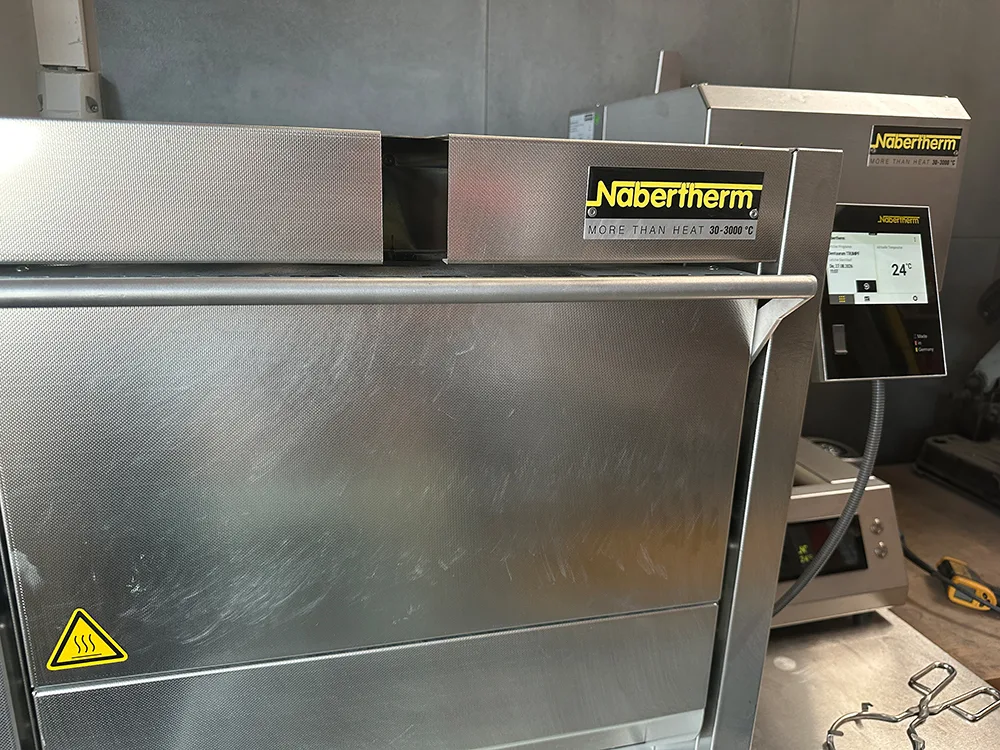
Nach der Entnahme der Bauplattform beginnt die Nachbearbeitung, das sogenannte Postprocessing. Durch den additiven Fertigungsprozess entstehen verfahrensbedingt Spannungen im Metallgefüge, die vor der weiteren Bearbeitung abgebaut werden müssen. Zu diesem Zweck wird die komplette Bauplattform einem Spannungsarmglühen unterzogen. Für die thermische Nachbehandlung verbleibt die Bauplattform für etwa eine Stunde bei rund 1.050 °C in einem Schutzgasofen (Abb. 9). Dabei werden die im Werkstück entstandenen Spannungen reduziert. Anschließend können nach dem Abkühlen alle Bauobjekte von der Bauplattform getrennt und für die weiteren Nachbearbeitungsschritte vorbereitet werden.
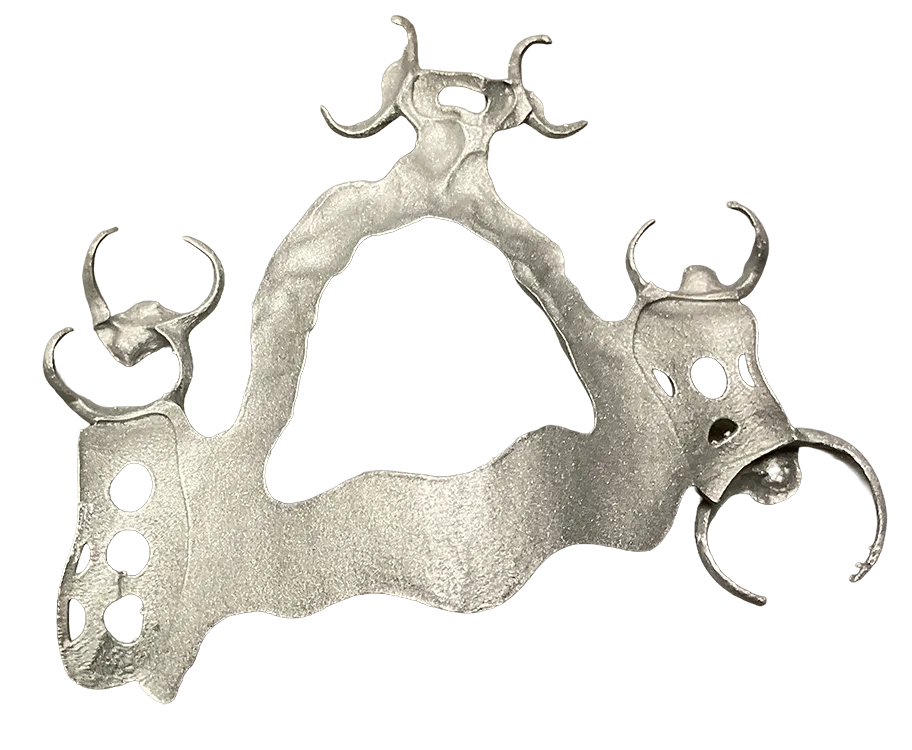
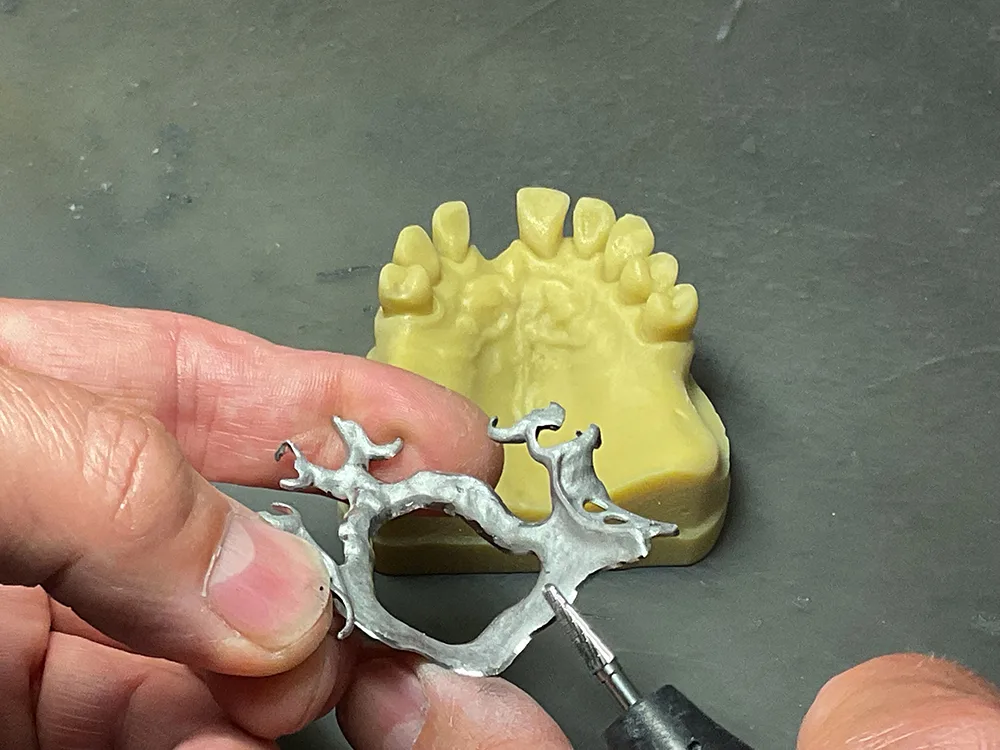
Nach dem Trennen von der Bauplattform beginnt die manuelle Ausarbeitung der Modellgussarbeiten. Zunächst werden die Supportstrukturen entfernt und die verbleibenden Ansatzstellen mit verschiedenen rotierenden Schleif- und Fräswerkzeugen nachbearbeitet (Abb. 10). Bereits in diesem Arbeitsschritt wird die Oberfläche geglättet und für die weiteren Veredelungsschritte vorbereitet.
Anschließend werden die Modellgussarbeiten einem Gleitschleifprozess unterzogen. Dieser trägt zu einer weiteren Homogenisierung der Oberflächen bei und bereitet die Konstruktionen auf die nachfolgende elektrochemische Politur vor. Im Anschluss erfolgt die finale manuelle Nachbearbeitung, bei der letzte Oberflächenkorrekturen vorgenommen und die Konstruktionen für die abschließende Qualitätskontrolle vorbereitet werden (Abb. 11).
Fazit
Die additive Fertigung mittels Laser Metal Fusion hat die digitale Herstellung von Modellgussarbeiten wesentlich vorangetrieben. Komplexe Klammermodellgüsse profitieren von der großen Freiheit bei der Geometriegestaltung sowie dem ressourcenschonenden Materialeinsatz. Die Digitalisierung eröffnet der Zahntechnik dabei kontinuierlich neue Möglichkeiten, bestehende Fertigungskonzepte weiterzuentwickeln.

 Mit Google einloggen
 Mit Facebook einloggen
Keine Kommentare.